Activités de l'Industrie
2026-09-09
Content
Lorsqu'une usine de transformation alimentaire remplace le même roulement de taille 6 200 toutes les trois semaines, le problème vient rarement du calcul de la charge et presque jamais de l'équipe de maintenance. Le plus souvent, le roulement était réalisé avec un acier non contrôlé, un traitement thermique mal maîtrisé ou un chemin de roulement rectifié de quelques microns de travers. Chaque fabricant de roulements est confronté au même défi : comment faire en sorte que des milliers de pièces presque identiques se comportent comme un seul composant prévisible ?
La réponse courte est que la qualité n’est pas une étape d’inspection en fin de chaîne. Il s'agit d'un système qui commence par la nuance d'acier et se termine par la dernière mesure avant l'emballage. La véritable qualité d'un roulement est décidée avant son assemblage - par la sélection des matériaux, le contrôle des processus et les tests finaux - et les acheteurs qui comprennent ces trois niveaux peuvent distinguer un fabricant sérieux d'un revendeur de produits de sources mixtes.
Les roulements fiables commencent par de l'acier de qualité roulement. La plupart des roulements à gorge profonde, à contact oblique et à billes à auto-alignement sont fabriqués en acier chromé à durcissement intégral tel que le GCr15 (52100), qui atteint environ 60-66 HRC après un traitement thermique correct. Ce qui différencie un bon matériau d’un matériau moyen, c’est la propreté. Les inclusions non métalliques agissent comme des générateurs de contraintes internes ; sous charge cyclique, ils se transforment en microfissures et finissent par provoquer un effritement par fatigue bien avant que la durée de vie théorique L10 ne soit atteinte.
Les fabricants de roulements sérieux spécifient l'acier dégazé sous vide, et beaucoup effectuent des tests par ultrasons sur les barres entrantes pour confirmer la solidité interne. Des inclusions de quelques millièmes de millimètres seulement lorsque la contrainte de contact sous l'élément roulant atteint plusieurs GPa. Un fabricant qui ne peut pas indiquer la nuance d'acier, le numéro de coulée ou le certificat matériau d'un lot a déjà perdu l'argument de la qualité. Dans notre propre processus de fabrication et d'approvisionnement, chaque bobine ou tube d'acier entrant est vérifié par rapport à la qualité déclarée avant d'être découpé.
La chimie de l’acier ne devient performante qu’après traitement thermique. Le durcissement à cœur confère aux chemins de roulement et aux billes leur résistance à l'usure, tandis que des processus tels que la carburation et la carbonitruration sont utilisés pour les roulements à rouleaux coniques et cylindriques qui nécessitent une surface dure et un noyau plus résistant aux chocs. L'uniformité de la température, le temps de trempage, le taux de trempe et l'austénite retenue sont tous des paramètres contrôlés. La variation de dureté sur un seul anneau doit être faible ; un fabricant qui ne rapporte qu’une valeur moyenne cache une dispersion. En pratique, la différence entre un bon roulement et une défaillance précoce se résume souvent à quelques points HRC ou à un léger changement dans la teneur en austénite retenue.
Les roulements résistants à la corrosion nécessitent une réflexion différente. L'acier inoxydable martensitique tel que le 440C offre une dureté et une résistance à la corrosion utiles, tandis que les nuances austénitiques telles que l'AISI 316 sont choisies lorsque le comportement non magnétique ou la résistance chimique sont plus importants. Ces matériaux ne sont pas meulés ni traités thermiquement comme l'acier chromé, le fabricant doit donc ajuster les paramètres du processus au lieu de simplement échanger le matériau d'entrée. Les qualités non magnétiques sont plus douces et la conception doit tenir compte d'une dureté plus faible ; un système qualité doit être honnête sur ce compromis plutôt que de traiter l’acier inoxydable comme une simple mise à niveau. C'est pourquoi la qualité des roulements de qualité alimentaire et médicale est jugée autant par le contrôle des matériaux que par la précision dimensionnelle.
Une fois le matériau et le traitement thermique corrects, la géométrie prend le dessus. Les roulements sont fabriqués selon les classes de tolérance définies par les normes ISO et ABEC. Une classe supérieure signifie des limites plus strictes en matière d'alésage et de diamètre extérieur, de largeur, de faux-rond et de cohérence du chemin de roulement. Cela ne signifie pas automatiquement un matériau plus résistant.
| Classe ISO | Équivalent ABEC | Tolérance d'alésage typique | Applications typiques |
|---|---|---|---|
| P0 (normale) | ABEC-1 | 0 / -10 µm | Machines industrielles générales |
| P6 | ABEC-3 | 0 / -8 µm | Moteurs électriques, pompes, réducteurs |
| P5 | ABEC-5 | 0 / -6 µm | Broches de machines-outils, équipements de précision |
| P4 | ABEC-7 | 0 / -4 µm | Broches à grande vitesse, actionneurs aérospatiaux |
Les valeurs mesurées dépendent également de la température de mesure ; Les normes ISO définissent des mesures à 20°C. Une classe de tolérance plus élevée modifie la géométrie et non la capacité de charge. Un Roulement à billes à gorge profonde série 6200 en classe P6, il n'est pas plus résistant que le même roulement en classe normale ; son alésage et son chemin de roulement sont tout simplement plus cohérents, ce qui réduit les vibrations et permet une plus grande précision de fonctionnement. Le choix d'une classe de tolérance doit être déterminé par l'application : un roulement de classe de précision sur un convoyeur agricole est de l'argent gaspillé, tandis qu'un roulement de classe normale dans une broche CNC est une panne imminente.
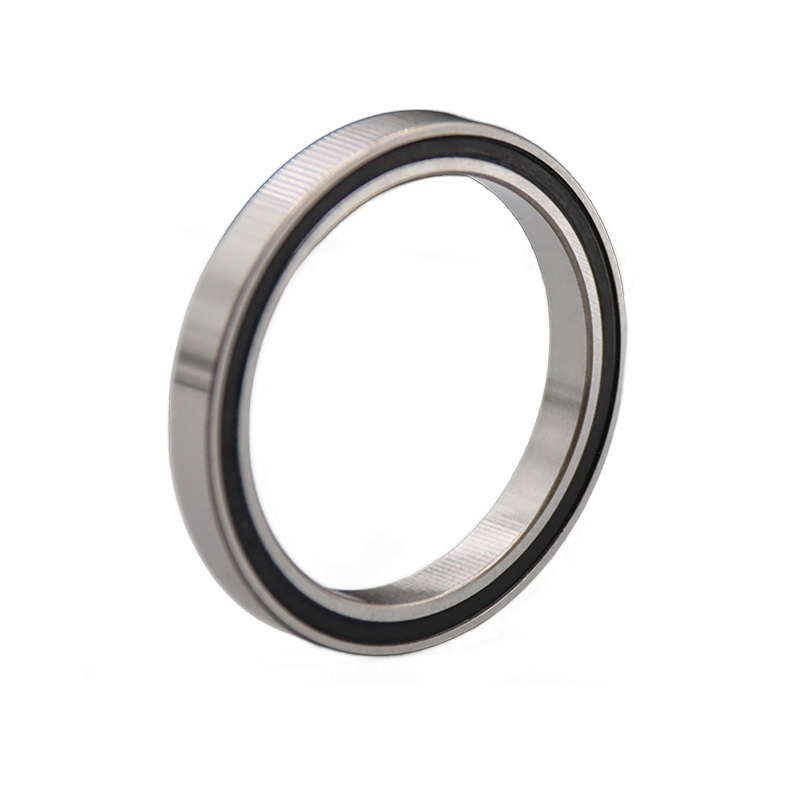 Fabricants de roulements à billes à gorge profonde personnalisés série 6200, usine Shanghai Yinin Bearing & Transmission Company est un fabricant chinois de roulements à billes à gorge profonde de la série 6200 et un fabricant personnalisé de roulements à billes à gorge profonde de la série 6200... Voir le produit →
Le jeu interne radial (C2, CN, C3, C4) est une spécification distincte qui est souvent confondue avec la classe de tolérance. CN convient à la température normale et s'adapte ; C3 ajoute un dégagement pour des températures plus élevées ou des ajustements serrés. Un fabricant doit confirmer à la fois la classe de tolérance et le jeu, car ils remplissent des fonctions différentes, et leur confusion est l'une des erreurs de spécification les plus courantes lors de l'achat de roulements.
L’inspection finale ne peut pas réparer un processus instable. C’est l’idée centrale de la fabrication moderne de roulements. Si une opération de meulage dérive, certaines pièces seront dans les limites de tolérance et d’autres non ; L'inspection détecte les rejets évidents, mais les pièces qui réussissent portent toujours l'empreinte d'un processus instable.
La plupart des bagues commencent par des ébauches forgées ou tournées. Le forgeage aligne le flux des grains de l'acier avec le contour de l'anneau, ce qui améliore la résistance à la fatigue ; les fabricants de qualité contrôlent la température de forgeage et évitent de surchauffer la surface. Le tournage produit la géométrie initiale et la rectification supprime les dixièmes finaux. Le jaugeage en cours de processus renvoie les mesures à la meuleuse en temps réel, de sorte que l'usure des meules est compensée avant que les pièces ne sortent des tolérances.
C'est pourquoi les fabricants s'appuient sur un contrôle statistique des processus. Les indices de capacité tels que Cp et Cpk indiquent au fabricant si un processus peut maintenir la tolérance requise dans le temps. Lorsqu'un processus ne peut pas contenir au moins 1,33 , la ferraille augmente et les pièces restantes présentent une plus grande dispersion en termes de bruit, de faux-rond et de jeu.
Le chemin de roulement est le cœur d'un roulement. Le meulage permet d'obtenir l'alésage, le diamètre extérieur et la géométrie du chemin de roulement, tandis que la superfinition élimine la couche endommagée laissée par la meule et crée la finition en plateau lisse qui porte le film lubrifiant. La rugosité typique de la surface des chemins de roulement est comprise entre 0,05 et 0,2 µm Ra, et la rondeur est mesurée en microns ou fractions de micron. Quelques microns séparent ici un roulement silencieux d'un roulement bruyant.
La qualité a aussi une mémoire. Chaque lot de production doit être traçable jusqu'au numéro de chaleur de l'acier, au four de traitement thermique, à la ligne de broyage et aux dossiers d'inspection. Lorsque nous fournissons des séries de roulements à gorges profondes, à rotule sur rouleaux ou automobiles, le numéro de lot sur la boîte relie le produit aux données mesurées. Un fabricant qui ne peut pas produire ces disques demande à l’acheteur d’accepter la qualité en toute confiance.
L'inspection finale n'est pas le premier contrôle de qualité ; c'est la confirmation que tout fonctionnait avant. Les contrôles dimensionnels avec des jauges à air vérifient l'alésage et le diamètre extérieur, tandis que les instruments de rondeur et de faux-rond détectent les erreurs de géométrie du chemin de roulement. Le jeu radial interne est vérifié par rapport à la classe déclarée, car un roulement C3 et un roulement CN peuvent partager la même enveloppe mais se comporter très différemment en cas d'ajustements thermiques et serrés.
Les tests de vibration sont l'endroit où la qualité de fabrication devient audible. Un roulement avec une géométrie de chemin de roulement cohérente produit de faibles vibrations dans les bandes de fréquences basses, moyennes et hautes ; les bavardages et les chemins de roulement déformés apparaissent comme un bruit à large bande. Les fabricants fixent des limites de vibrations internes qui sont généralement plus strictes que les valeurs générales du catalogue, précisément parce qu'ils savent quels défauts de processus apparaissent en premier. L'intégrité du joint, le volume de remplissage de graisse et le couple de rotation sont également vérifiés pour les types blindés et scellés.
Un plan de contrôle final représentatif couvre :
Les plans d'échantillonnage suivent des normes reconnues et la taille de l'échantillon dépend de la taille du lot et du niveau d'acceptation. Un acheteur doit demander combien de pièces sont mesurées, et pas seulement s'il existe un rapport.
Le matériau, la tolérance et les tests n'ont de sens que lorsqu'ils sont adaptés à une tâche. La même usine peut produire d’excellents roulements à usage général et des roulements totalement inadaptés aux lignes alimentaires, car les critères de qualité sont différents.
Dans applications de roulements automobiles , les composants liés à la sécurité tels que roulements d'unité de moyeu automobile nécessitent une précharge contrôlée, une étanchéité robuste contre l'eau et le sel de déneigement et une validation sous des charges dynamiques dans les virages. L’échantillonnage dimensionnel à lui seul ne suffit pas ; les tests au niveau des composants et les performances des joints font désormais partie du plan qualité.
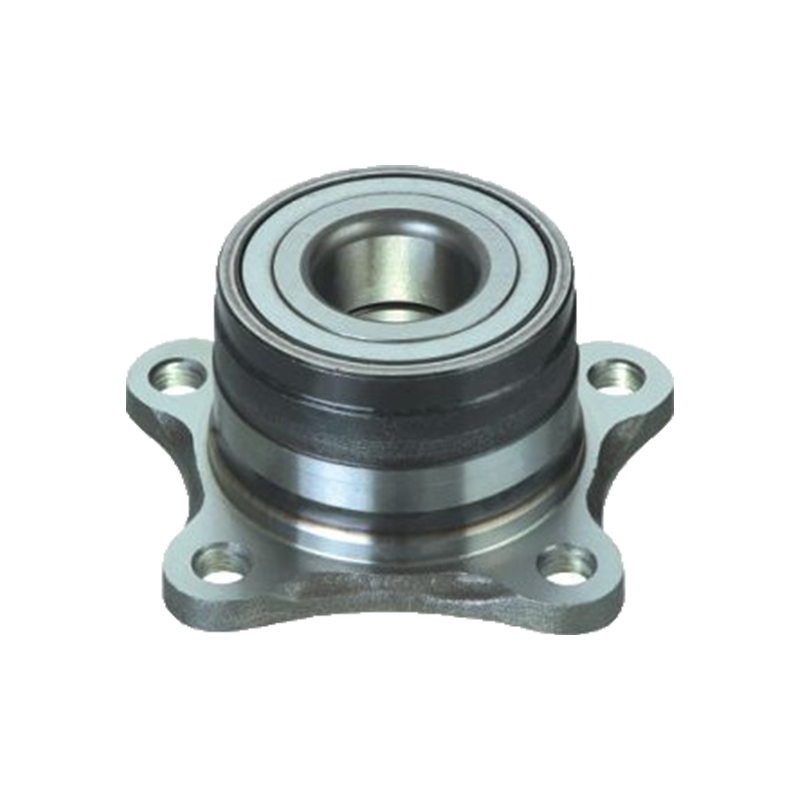 Fabricants de roulements automobiles d'unité de moyeu personnalisée, usine Shanghai Yinin Bearing & Transmission Company est un fabricant chinois de roulements automobiles pour unités de moyeu et des roulements automobiles personnalisés pour unités de moyeu... Voir le produit →
Dans le industrie agroalimentaire , la qualité signifie l'acier inoxydable, la graisse de qualité alimentaire et la capacité de survivre aux lavages caustiques sans perdre de lubrifiant. La résistance à la corrosion et la conception des joints dépassent ici la classe de tolérance.
Dans applications aérospatiales , la documentation et la traçabilité passent avant tout. Chaque pièce doit être liée aux enregistrements de matériaux, de processus et d'inspection, car la qualité du support physique est aussi bonne que le fichier qui le suit.
Dans heavy industry, spherical roller bearings must absorb shock loads and misalignment without premature failure. For configurations such as the Roulements à rotule sur rouleaux série 22200 , le profil du rouleau, la profondeur du boîtier et la résistance de la cage comptent autant que la précision dimensionnelle, et la qualité de l'installation détermine si le roulement atteint sa durée de vie nominale.
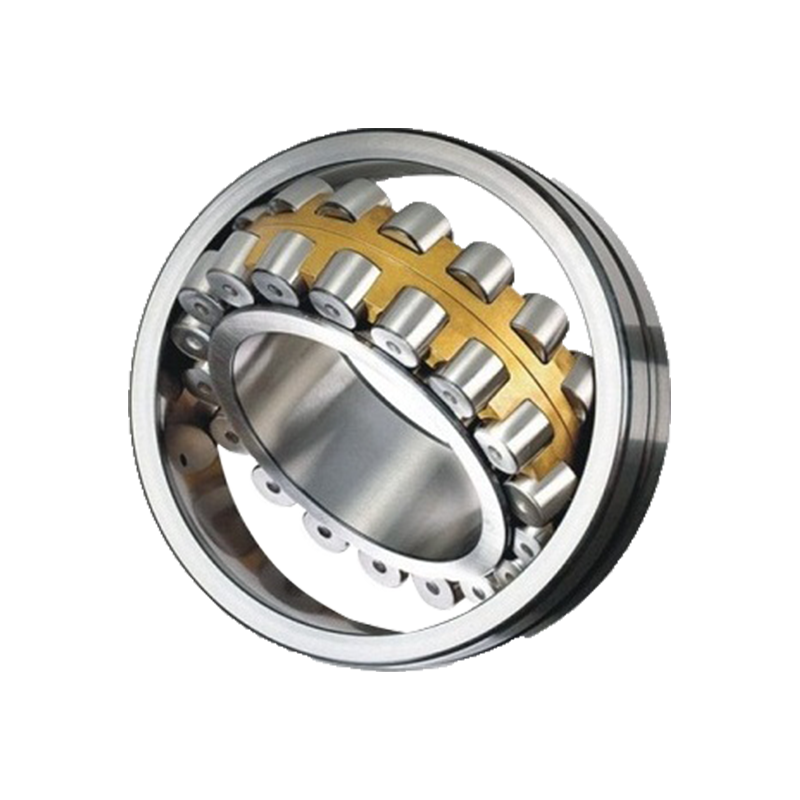 Fabricants de roulements à rouleaux sphériques personnalisés série 22200, usine Shanghai Yinin Bearing & Transmission Company est un fabricant chinois de roulements à rouleaux sphériques de la série 22200 et des sphères personnalisées de la série 22200... Voir le produit →
Parce qu'un acheteur ne peut pas se tenir à côté de chaque meule, la question pratique est de savoir comment vérifier les affirmations de qualité d'un fabricant. Les documents et contrôles ci-dessous séparent une chaîne d'approvisionnement contrôlée d'une source qui expédie simplement des cartons.
Deux lots provenant de sources différentes peuvent paraître identiques dans le catalogue et se comporter de manière complètement différente en service. La différence n’est pas due à la chance ; c'est le matériau, le processus et le système de test derrière le produit. Ces signes d'avertissement sont importants : un fabricant qui ne peut pas fournir de certificat de matériau, ne nommera pas la nuance d'acier, traitera P6 comme une vague mise à niveau sans données de mesure ou refusera les enregistrements d'inspection au niveau des lots. Les acheteurs qui vérifient ces liens réduisent trois fois les temps d'arrêt, les réclamations au titre de la garantie et le coût caché du remplacement d'un roulement bon marché. En tant que fournisseur de roulements et de transmissions, Shanghai Yinin Bearing & Transmission Company traite la qualité comme une chaîne qui va de la sélection de l'acier jusqu'à l'inspection finale, et nous rendons cette chaîne visible à chaque client qui demande des données.
Contactez-nous
Tél: +86-13916786238
Fax: +86-21-68551629
E-mail: [email protected]
Adresse: Zone Industrielle de HuangXu, DanTu, Ville de ZhenJiang, Province du JiangSu, Chine
INDUSTRIES


 English
 日本語
 Français
 Español


