Activités de l'Industrie
2026-09-03
Content
Une broche de machine CNC s'arrête à mi-cycle et l'équipe de maintenance tire un roulement à billes à gorge profonde 6205 avec des chemins de roulement écaillés. La pièce de rechange coûte quelques dollars ; les temps d'arrêt imprévus peuvent coûter un changement complet de production. Des scénarios comme celui-ci se produisent chaque semaine dans les usines, c'est pourquoi les ingénieurs et les professionnels des achats regardent de plus en plus au-delà du numéro de pièce pour comprendre comment un roulement est réellement fabriqué.
Un roulement à billes à gorge profonde semble d'une simplicité trompeuse : une bague intérieure, une bague extérieure, une cage et un ensemble de billes. Ce que le dessin ne montre jamais, c’est la longue chaîne de fabrication derrière ces pièces. La sélection de l'acier, le formage des bagues, le traitement thermique, le meulage, la superfinition, le rodage des billes, l'assemblage de la cage, le graissage et les tests finaux influencent tous le silence de fonctionnement du roulement, sa durée de vie et la régularité de ses performances. Cet article suit le processus complet de fabrication des roulements à billes à gorge profonde, depuis la barre d'acier jusqu'au produit fini et testé, afin que vous puissiez spécifier en toute confiance, inspecter plus efficacement et éviter de payer le coût caché d'une mauvaise fabrication.
Si vous comparez l'ensemble gamme de roulements à billes à gorge profonde , les différences dans le secteur manufacturier expliquent en grande partie l’écart de prix entre les importations à bas prix et les produits haut de gamme.
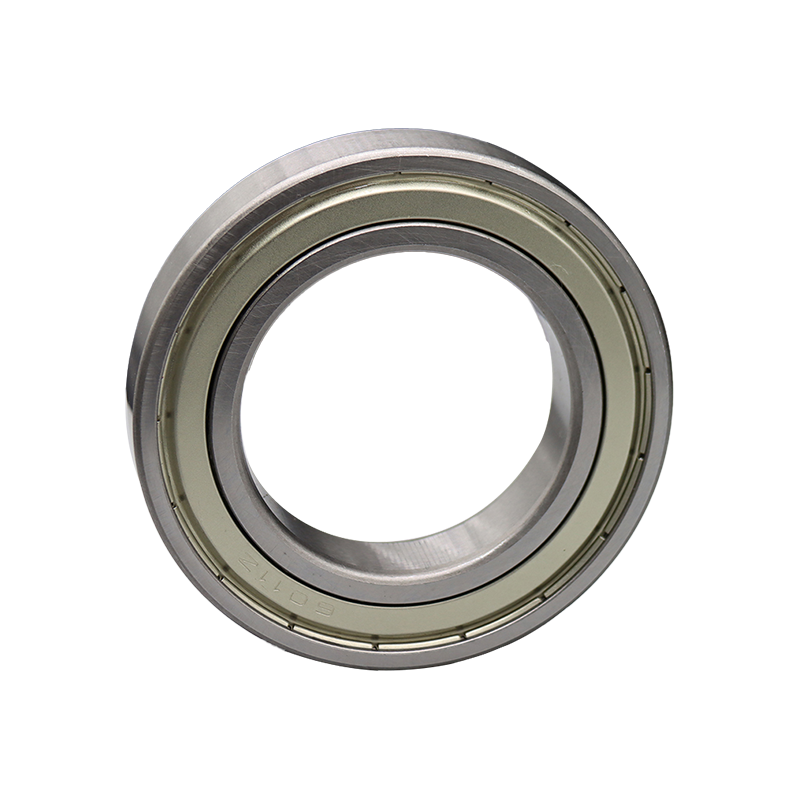 Fournisseurs en gros de roulements à billes à gorge profonde, usine En tant que fournisseurs chinois de roulements à billes à gorge profonde et usine de roulements à billes à gorge profonde, Shanghai Yinin Bearing & Transmission fournit en gros... Voir le produit →
Presque tous les roulements rigides à billes sont fabriqués à partir d'acier à roulements au chrome à haute teneur en carbone : GCr15 dans les normes chinoises, SUJ2 dans les normes japonaises et 52100 dans les pratiques ISO et ASTM. Après traitement thermique, cet acier atteint 60-66 HRC , donnant aux chemins de roulement la dureté dont ils ont besoin pour survivre à des millions de cycles de contact roulant sans déformation plastique. Pour les environnements de lavage, de produits chimiques et de transformation alimentaire, l'acier inoxydable martensitique tel que 440C est courant, tandis que l'acier inoxydable austénitique 316 est sélectionné lorsque la résistance à la corrosion dépasse la capacité de charge.
| Note | Dureté typique | Résistance à la corrosion | Applications typiques |
|---|---|---|---|
| GCr15 / SUJ2 / 52100 | 60-66 HRC | Faible | Industrie générale, moteurs électriques, automobile |
| Inox martensitique 440C | 58-62 HRC | Modéré | Transformation des aliments, environnements humides et lavables |
| Inox austénitique 316 | Faible, not hardenable by heat treatment | Élevé | Équipements chimiques et marins, dispositifs médicaux |
La fabrication commence par la découpe de barres d'acier en ébauches. Pour la plupart des tailles de bagues, le forgeage à chaud façonne l'ébauche et crée un flux de grains qui suit le contour de la bague — un avantage structurel par rapport à l'usinage directement à partir de barres. Les bagues forgées sont ensuite recuites pour adoucir l'acier en vue de l'usinage, et les tours CNC produisent les géométries brutes des bagues intérieures et extérieures qui sont ensuite soumises au traitement thermique.
Le traitement thermique permet à une bague tournée de devenir un véritable composant de roulement. Les anneaux sont austénitisés à environ 830-860°C, trempés à l'huile pour former de la martensite, puis revenus à 150-200°C pour soulager les contraintes internes et stabiliser la structure.
| Scène | Paramètres typiques | Objectif |
|---|---|---|
| Austénitisant | 830-860°C | Dissoudre les carbures et préparer l'acier au durcissement |
| Trempe à l'huile | Bain d'huile contrôlé | Transformer l'austénite en martensite dure |
| Trempe | 150-200°C | Soulager le stress, augmenter la ténacité, stabiliser les dimensions |
La dureté du chemin de roulement est le facteur matériel le plus direct dans la durée de vie des roulements. Un anneau quelques points HRC en dessous des spécifications se bosselera, s'écaillera et échouera beaucoup plus tôt sous la même charge, c'est pourquoi des fabricants réputés vérifient la dureté après chaque lot de traitement thermique.
Les bagues de roulement à section mince se déforment légèrement pendant la trempe à mesure que l'acier change de phase, et l'austénite retenue peut continuer à se transformer à la température de fonctionnement, modifiant lentement les dimensions du roulement au fil du temps. Certains fabricants ajoutent une étape de traitement à froid en dessous de -40 °C pour convertir l'austénite retenue avant le broyage – une étape que vous ne verrez que dans les produits de précision, et l'une des raisons pour lesquelles les nuances de précision coûtent plus cher.
Une fois durcis, les anneaux sont meulés jusqu'à la géométrie finale. La séquence comprend généralement une rectification sans centre pour le diamètre extérieur, une rectification interne pour l'alésage et une rectification de profil pour les chemins de roulement. Les tolérances de meulage sont volontairement faibles car le boîtier durci doit être préservé ; enlever trop de matière réduirait la dureté et la résistance à la fatigue.
Les tolérances à ce stade sont mesurées en micromètres et non en millimètres. Un roulement rigide à billes 6205 avec une tolérance P0 normale, par exemple, présente un écart d'alésage de 0 à -10 μm, soit environ un huitième du diamètre d'un cheveu humain, et la géométrie du chemin de roulement est encore plus serrée. Lorsque vous spécifiez une classe de précision supérieure, le processus de meulage ajoute des passes, un calibrage plus serré et des avances plus faibles, ce qui explique exactement pourquoi le différences de classe de précision important au niveau des achats.
La dernière étape d'usinage est la superfinition : de fines pierres abrasives passent sur le chemin de roulement pour éliminer la couche fragile et perturbée laissée par le meulage et réduire la rugosité de la surface à environ Ra 0,05-0,2 μm . Des chemins de roulement plus lisses signifient moins de friction, moins de chaleur, moins de bruit et une durée de vie plus longue. C'est sans doute la différence visible la plus claire entre un roulement économique et un roulement de haute qualité fabriqué selon le même dessin.
Les vibrations et le bruit dans les machines tournantes proviennent principalement des écarts d’arrondi et d’ondulation des chemins de roulement. Des qualités de roulements à faible bruit sont obtenues en maintenant ces paramètres dans des limites très strictes pendant le meulage et la superfinition, puis en vérifiant le résultat sur des testeurs de vibrations. Les fabricants de moteurs et d’appareils électriques dépendent de cette partie du processus. Si vous travaillez avec des modèles compacts qui nécessitent néanmoins un fonctionnement silencieux et fiable, Roulements rigides à billes série 6000 sont un point de départ courant car la série équilibre une petite section transversale avec des performances à faible bruit.
Fabricants de roulements à billes à gorge profonde personnalisés série 6000, usine Shanghai Yinin Bearing & Transmission Company est un fabricant chinois de roulements à billes à gorge profonde de la série 6000 et un fabricant personnalisé de roulements à billes à gorge profonde de la série 6000... Voir le produit → Les billes commencent sous forme de fil, coupées en limaces et pressées à froid en ébauches quasi sphériques, puis durcies et revenues à la même classe de dureté que les anneaux. Le meulage et le rodage entre les plaques avec une boue abrasive amènent les billes à la qualité finale. Une bille G10, une qualité courante dans les roulements à billes à gorge profonde, présente une déviation sphérique maximale de 0,13 μm et une rugosité de surface d'environ Ra 0,012 μm. Lorsque les billes et les chemins de roulement sont terminés à ce niveau, le roulement roule en douceur, silencieusement et avec un faible frottement.
La cage maintient les billes uniformément espacées, empêche le contact bille à bille et maintient la géométrie correcte du jeu de billes pendant le fonctionnement. Trois types dominent la production de roulements rigides à billes :
Le scellement est décidé à cette étape du processus. Un bouclier métallique (suffixe ZZ) exclut les gros contaminants avec un minimum de friction, tandis qu'un joint en caoutchouc de contact (suffixe 2RS) maintient la graisse à l'intérieur et l'humidité ou la poussière au prix d'un couple de fonctionnement légèrement plus élevé. Le bon choix dépend entièrement de l’environnement de travail.
L'assemblage commence par un lavage rigoureux des anneaux, des billes et des cages. Les composants sont ensuite adaptés de sorte que le jeu radial interne tombe dans le groupe requis : C2, CN, C3 ou C4. Ce jeu détermine la façon dont le roulement réagit à la dilatation thermique, aux ajustements serrés et à la précharge. Un jeu C3, par exemple, est souvent sélectionné pour les roulements qui chauffent ou qui sont équipés d'une interférence de boîtier étanche.
Après appariement, les billes sont insérées, la cage est installée et rivetée, et le roulement reçoit sa charge de graisse. Le remplissage de graisse typique représente 25 à 35 % du volume libre. Un remplissage excessif augmente le couple et la température ; un remplissage insuffisant raccourcit la durée de vie de la relubrification. La graisse H1 de qualité alimentaire est utilisée pour les applications en contact avec les aliments et les boissons, et des graisses spéciales sont disponibles pour un service à haute vitesse ou à basse température.
Le roulement assemblé est ensuite rodé et soumis aux tests finaux, qui comprennent :
| Vérifier | Méthode typique | Pourquoi c'est important |
|---|---|---|
| Jeu interne radial | Comparateur à cadran sous charge fixe | Contrôle la température de fonctionnement, la précharge et le comportement d'ajustement |
| Niveau de vibrations/bruit | Instrument d'essai de vibrations | Définit la catégorie à faible bruit pour les moteurs et les appareils électroménagers |
| Dimensions d'alésage et de diamètre extérieur | Machines de jaugeage automatique | Garantit l’interchangeabilité et un montage correct |
| Couple de rotation | Appareil de mesure de couple | Critique pour les instruments, la robotique et les broches à grande vitesse |
Des constructeurs sérieux courent Contrôle à 100 % sur ces paramètres plutôt que sur un échantillonnage. Si deux roulements portant le même numéro de pièce se comportent complètement différemment en service, la cause est presque toujours imputable à cette étape du processus.
Le processus de fabrication explique l'essentiel de la différence de prix entre des roulements de dimensions et de charges identiques. Le plus cher n’est pas uniquement fait de métal plus cher ; cela reflète un contrôle plus strict du traitement thermique, une meilleure finition des chemins de roulement, des qualités de billes plus élevées, des jeux adaptés et des tests finaux à 100 %. Le bon marché peut ne rien révéler de tout cela tant qu’il n’est pas installé sur votre machine.
Commencez par définir les conditions de fonctionnement : charge, vitesse, température, niveau de contamination et bruit admissible. Les machines industrielles générales et les moteurs électriques ont des exigences bien comprises. Les environnements automobiles ajoutent des chocs routiers, de l'eau, du sel et des vibrations, c'est pourquoi exigences en matière de roulements automobiles exigent généralement des variantes scellées et spécialement graissées. Les équipements destinés au secteur alimentaire et aux boissons nécessitent des matériaux inoxydables et une lubrification de qualité alimentaire, abordés dans notre guide axé sur les applications. guide de sélection des roulements rigides à billes .
Demandez ensuite à votre fournisseur de traiter les preuves. Renseignez-vous sur la source d'acier, les paramètres de traitement thermique, la finition de surface du chemin de roulement, la qualité des billes, la correspondance des jeux et si l'inspection finale est à 100 % ou par échantillonnage. Un fournisseur qui ne peut pas répondre à ces questions vous demande d’accepter le risque de variations cachées de fabrication.
Chez Shanghai Yinin Bearing & Transmission Company, le Roulements rigides à billes série 6200 nous fournissons suivons cette logique de fabrication exacte : matière première contrôlée, traitement thermique vérifié, meulage et superfinition de précision, assemblage adapté et tests finaux complets. Comprendre le processus est le moyen le plus rapide de distinguer un fournisseur de roulements d'un vendeur de roulements et de maintenir vos machines en fonctionnement.
 Fabricants de roulements à billes à gorge profonde personnalisés série 6200, usine Shanghai Yinin Bearing & Transmission Company est un fabricant chinois de roulements à billes à gorge profonde de la série 6200 et un fabricant personnalisé de roulements à billes à gorge profonde de la série 6200... Voir le produit →
Contactez-nous
Tél: +86-13916786238
Fax: +86-21-68551629
E-mail: [email protected]
Adresse: Zone Industrielle de HuangXu, DanTu, Ville de ZhenJiang, Province du JiangSu, Chine
INDUSTRIES


 English
 日本語
 Français
 Español


