Activités de l'Industrie
2026-10-21
Content
Un convoyeur terrestre de 1,6 km dans une mine de cuivre au Chili perdait le roulement de sa poulie de queue toutes les six semaines. Le roulement à billes à gorge profonde d'origine fonctionnait à 180 tr/min sous une charge radiale mesurée de 320 kN, et l'arbre était décalé de 1,4 degrés à l'extrémité d'entraînement. Le remplacement est un roulement à rotule sur rouleaux 22320, et le poste fonctionne maintenant depuis deux années consécutives avec le même programme de graissage. Cette séquence de décision est ce que documente ce guide, suivant la pratique de sélection que Shanghai Yinin Bearing & Transmission Company applique à sa gamme de roulements à rotule sur rouleaux, de la série compacte 21300 jusqu'à la série lourde 24100.
La charge radiale détermine la taille du roulement ; le niveau de choc détermine la série. Un roulement à rotule sur rouleaux est un roulement à double rangée avec des rouleaux en forme de barillet qui fonctionnent sur un chemin de roulement extérieur sphérique, ce qui permet à l'arbre de fonctionner avec jusqu'à environ 2 degrés de désalignement angulaire tout en supportant de lourdes charges radiales et axiales combinées dans les deux sens.
Calculez la charge dynamique équivalente sur les roulements P avant d’ouvrir un catalogue. Pour une charge radiale Fr et une charge axiale Fa combinées, utilisez l'équation standard P = X x Fr Y x Fa, où X et Y sont les facteurs publiés pour chaque série de roulements. Multipliez ensuite la charge en régime permanent par un facteur de service avant de la comparer à la charge dynamique C : utilisez 1,5 à 2,0 pour les convoyeurs à bande, les ventilateurs et les boîtes de vitesses, et 2,0 à 3,0 pour les concasseurs, les cribles et les presses. Les tamis vibrants, en particulier, exposent les roulements à des accélérations maximales de 4 à 5 g, ce qu'un calcul de charge statique ne révèle jamais.
Une fois P connu, la durée de vie nominale de base découle de L10 = (C/P)^(10/3) millions de tours. L'exposant 10/3 est la pente de Weibull pour les éléments à rouleaux à contact linéaire, inférieure à l'exposant 3 utilisé pour les roulements à billes, de sorte que les roulements à rouleaux sont plus sensibles aux petits changements de charge. Le tableau ci-dessous montre pourquoi la sélection des séries est importante : il s'agit des charges dynamiques indicatives pour quatre séries de roulements à rotule sur rouleaux sur le même arbre de 100 mm.
Charge radiale dynamique C pour les séries d'alésage de 100 mm, variantes typiques de la classe E.
Pour un service de convoyeur standard et des chocs modérés, pratique courante dans matériel de construction et d'exploitation minière est de commencer par la série 22200, qui offre le meilleur rapport capacité de charge/taille de l'enveloppe.
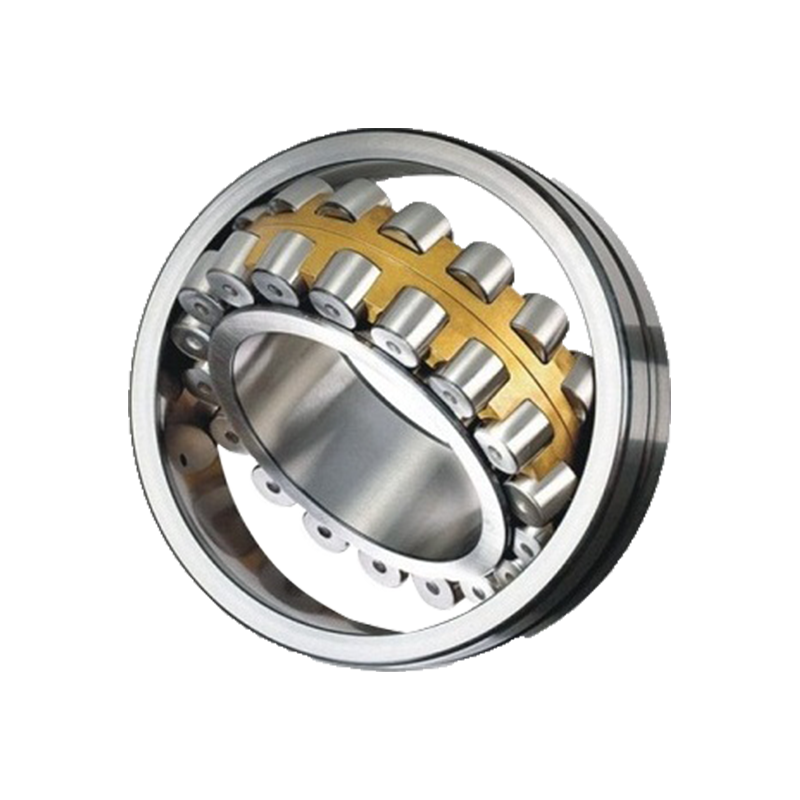 Roulement à rouleaux sphériques série 22200 pour usage industriel intensif Cette série offre un rapport capacité de charge/taille équilibré, ce qui en fait un premier choix pratique pour les convoyeurs et les équipements miniers. Sa conception à alignement automatique gère le désalignement et les charges axiales modérées dans les deux directions. Voir le produit →
La vitesse limite d'un roulement à rotule sur rouleaux est définie par la géométrie de la cage et la masse du rouleau, et non par le seul diamètre d'alésage. Un 22220 graisse jusqu'à environ 2 400 tr/min, un 23120 atteint environ 2 800 tr/min et un 22320 s'arrête à près de 1 800 tr/min car ses rouleaux plus gros génèrent plus de force centrifuge.
Lorsque la vitesse de fonctionnement dépasse environ 70 % de la vitesse limite, passez de la cage standard en acier embouti à une cage en laiton usiné. Le laiton refroidit, survit mieux à la lubrification marginale et tolère les températures plus élevées que l'on trouve dans les aciéries et les cimenteries.
La température définit la deuxième limite. Les roulements standard fonctionnent de -30 °C à 120 °C ; avec des bagues thermostabilisées, les mêmes roulements fonctionnent jusqu'à 200 °C, mais le jeu interne sélectionné doit être ouvert pour absorber la différence de dilatation entre l'arbre, la bague et le boîtier. Pour les grands arbres rotatifs des ventilateurs, des pompes et des générateurs, où la vitesse compte plus que la charge ultime, la série 23000 est le bon point de départ.
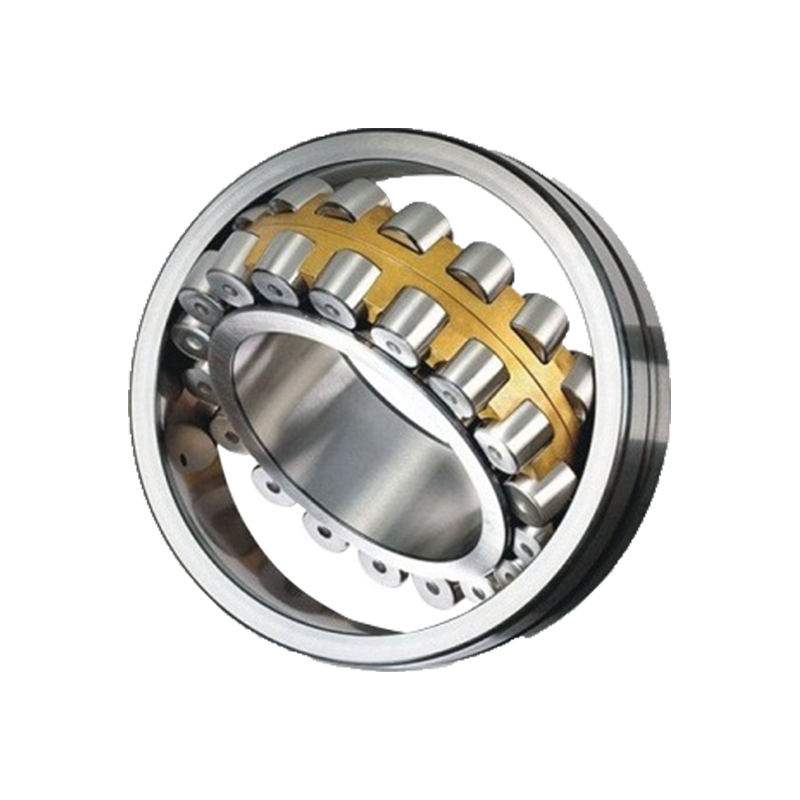 Roulement à rouleaux sphériques série 23000 pour arbres rotatifs à grande vitesse Conçu pour les grands arbres des ventilateurs, des pompes et des générateurs, ce roulement donne la priorité à la vitesse plutôt qu'à la charge ultime. Il s'auto-aligne pour compenser la déflexion de l'arbre et supporte de lourdes charges radiales dans des conditions exigeantes. Voir le produit →
Les roulements à rotule sur rouleaux échouent davantage à cause d'un jeu incorrect et d'une mauvaise lubrification que d'une surcharge brute. Sélectionnez le jeu radial interne avant de confirmer l’ajustement. Un ajustement serré de l'arbre consomme 60 à 80 % de la tolérance d'interférence du jeu monté, et l'opérateur ne peut pas voir la perte jusqu'à ce que le boîtier commence à chauffer.
Pour la lubrification à la graisse, choisissez une graisse dont la viscosité de l'huile de base correspond à la vitesse et à la température : généralement ISO VG 220 pour un roulement à alésage de 80-150 mm fonctionnant à 60-90 °C, et ISO VG 320-460 pour les systèmes de circulation d'huile dans les laminoirs et les presses lourdes. Les intervalles de relubrification vont d'environ 500 heures de service intensif continu à 4 000 heures pour des positions propres légèrement chargées.
La même taille d'alésage peut supporter presque le double de la charge lorsque vous passez d'une série 22200 à une série 22300, donc ne gèlez jamais la série avant que le diamètre de l'arbre et la disposition du boîtier ne soient fixés. La comparaison ci-dessous est le tableau de sélection utilisé pour la plupart des postes dans l'industrie lourde.
| Série | Conception du rouleau | Cr, alésage 100 mm | Limite de vitesse | Position typique pour charges lourdes |
| 22200 | Double rangée standard | environ 285 kN | 2 400 tr/min | Convoyeurs, ventilateurs, boîtes de vitesses |
| 22300 | Rouleaux surdimensionnés dans le même diamètre extérieur | environ 540 kN | 1 800 tr/min | Concasseurs, cribles, presses |
| 23000 | Rouleaux fins, vitesse plus élevée | environ 345-485 kN | 2 800 tr/min | Pompes, turbines, gros moteurs |
| 23200 | Profil 23000 élargi | environ 520 kN | 2 000 tr/min | Machines vibrantes lourdes |
| 24000/24100 | Rouleaux extra larges et énormes | au-dessus de 600 kN | 1 200-1 500 tr/min | Laminoirs, fours, poulies à câbles |
Lorsque le facteur décisif est la résistance aux chocs et aux vibrations, la série 22300 est la réponse habituelle. Ses rouleaux surdimensionnés répartissent la contrainte de contact sur une plus grande surface, ce qui correspond exactement à ce qu'exige une tête de concasseur ou un pont de crible vibrant. Pour les plus grands fours et broyeurs, les séries 24000 et 24100 constituent la seule solution pratique.
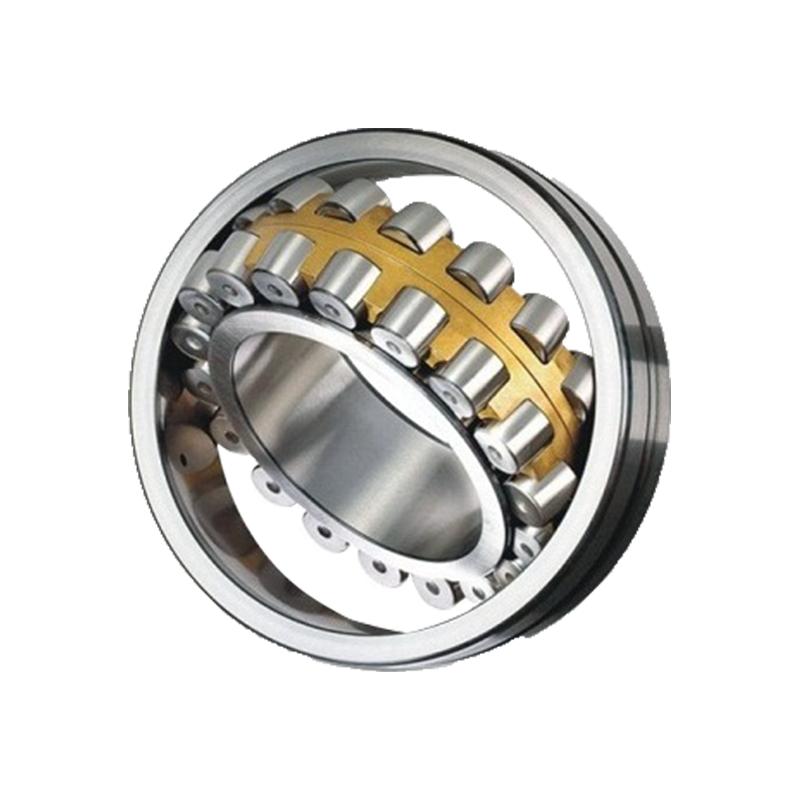 Roulement à rouleaux sphériques série 22300 pour chocs et vibrations Dotée de rouleaux surdimensionnés qui répartissent les contraintes de contact, cette série convient aux têtes de concasseur et aux cribles vibrants. Il résiste aux charges d'impact et au désalignement tout en réduisant la friction et la génération de chaleur dans les environnements difficiles. Voir le produit →
Un roulement est aussi fiable que le siège de l'arbre, le siège du boîtier et la lubrification qui l'entourent. Avant le montage, mesurez la rondeur et la conicité des deux sièges : un écart supérieur à IT5/2 sur le tourillon d'arbre déformera la bague intérieure et apparaîtra comme un point chaud au cours de la première heure de fonctionnement.
Utilisez un ajustement serré sur la bague tournante : pour une bague intérieure tournante, sélectionnez une tolérance d'arbre de p6 ou r6 ; pour une bague extérieure rotative, l'ajustement du boîtier doit être K7 ou M7. Montez avec un chauffage par induction et ne martelez jamais la face de la bague. Enregistrez le jeu interne avant et après le montage et confirmez que la réduction correspond aux 60 à 80 % attendus de la tolérance d'ajustement à la presse. Après la première heure, la température du boîtier doit se stabiliser entre 60 et 90 °C ; une montée au-delà de 100 °C signifie que la classe de dégagement ou le lubrifiant est erroné.
Des réponses claires aux questions qui reviennent le plus souvent lorsque des roulements à rotule sur rouleaux sont spécifiés pour les équipements industriels lourds.
Les deux séries couvrent la même plage de diamètres d'arbre, mais un roulement 22300 utilise des rouleaux considérablement plus grands. Avec un alésage de 100 mm, le 22320 supporte une charge dynamique proche de 540 kN, tandis que le 22220 est d'environ 285 kN. Choisissez le 22300 pour les concasseurs, cribles et presses ; choisissez le 22200 pour les convoyeurs et les ventilateurs.
Les roulements à rotule sur rouleaux supportent des charges combinées dans les deux directions axiales. Avec une charge radiale modérée, la charge axiale utilisable représente environ un tiers de la valeur nominale radiale dynamique. Au-dessus, vérifiez les facteurs X et Y du catalogue, car le rapport entre la charge axiale et radiale affecte directement la charge équivalente P.
Les séries standard tolèrent jusqu'à 2 degrés de désalignement angulaire statique entre les axes de l'arbre et du boîtier, et certaines conceptions de la série légère atteignent 3 degrés. Cette allocation couvre la déflexion de l'arbre et les erreurs de montage, et non un arbre plié ou une fondation qui s'affaisse. Vérifiez le modèle de contact après la première exécution si l'application est proche de la limite.
Un roulement à rotule sur rouleaux lubrifié à la graisse sur une poulie de convoyeur tournant à 180 tr/min doit généralement être regraissé toutes les 1 000 à 2 000 heures de fonctionnement, et chaque regraissage doit purger 10 à 15 % du volume de graisse. Les rouleaux chauds et lents des fours peuvent nécessiter un regraissage toutes les 500 heures, tandis que le fonctionnement propre du ventilateur peut s'étendre jusqu'à 4 000 heures. Les systèmes lubrifiés à l'huile sont mieux gérés par une analyse régulière de l'huile.
Contactez-nous
Tél: +86-13916786238
Fax: +86-21-68551629
E-mail: [email protected]
Adresse: Zone Industrielle de HuangXu, DanTu, Ville de ZhenJiang, Province du JiangSu, Chine
INDUSTRIES


 English
 日本語
 Français
 Español


